Artykuł sponsorowany
Dobór kształtu i twardości elementów chwytających do gładkich, chropowatych i porowatych powierzchni
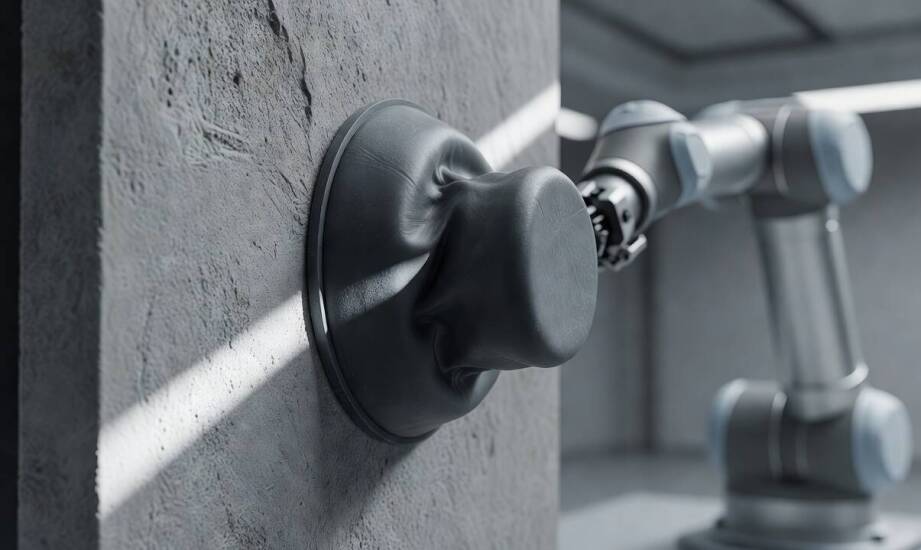
Ssawka płaska o średnicy 50 mm utrzymuje stabilny chwyt na gładkiej tafli szkła przy 0,6 bar podciśnienia. Ten sam element na chropowatej blasze stalowej lub porowatym drewnie traci szczelność w ciągu kilku sekund. Zjawisko to zachodzi mimo identycznych parametrów zasilania z generatora. Różnica wynika z mikroskopijnych nierówności i przepuszczalności podłoża. Generują one niewidoczne kanały przepływu, które uniemożliwiają utrzymanie hermetycznego kontaktu.
Wpływ gładkości i porowatości na element chwytający
Gładkie, nieporowate materiały, takie jak szkło czy polerowany metal, pozwalają na użycie standardowych ssawek płaskich o szerokiej powierzchni styku. W takich warunkach warga dociska się równomiernie do płaszczyzny. Przyleganie to tworzy szczelny pierścień bez dodatkowych, niepożądanych przepływów powietrza. Układ próżniowy może wtedy pracować z maksymalną wydajnością przy minimalnym wydatku energetycznym.
Powierzchnie chropowate wymagają zastosowania profili o znacznie większej elastyczności i zredukowanej szerokości styku. Dzięki takiemu projektowi krawędź robocza może wypełnić nierówności i zapobiec lokalnym nieszczelnościom. Konstrukcje te często opierają się na wargach uszczelniających o ostrym zakończeniu. Porowate podłoża, na przykład drewno, karton lub tworzywa spienione, powodują ciągły wyciek powietrza z systemu. W ich przypadku stosuje się konstrukcje fałdowe (mieszkowe), zwiększające możliwość kompensacji strat oraz różnic wysokości.
Średnica chwytaka bezpośrednio wpływa na wielkość efektywnej powierzchni podciśnienia i całkowitą siłę trzymania. Przy materiałach porowatych większy wymiar zwiększa także ryzyko nieszczelności, jeśli warga nie pokrywa się precyzyjnie z profilem detalu. Profil o podwójnej krawędzi uszczelniającej lub specjalnych rowkach wewnętrznych poprawia utrzymanie ciśnienia na detalach o zmiennej geometrii. Wewnętrzna strefa podparcia pozostaje hermetyczna, nawet gdy zewnętrzna część ulegnie częściowemu oderwaniu na skutek ruchu. Powierzchnia styku musi rozkładać obciążenie, ale jednocześnie wymaga odpowiedniej budowy do kompensowania lokalnych odchyleń struktury.
Twardość i sprężystość w kontakcie z nierówną geometrią
Twardość Shore’a materiału gumowego decyduje o fizycznej zdolności chwytaka do dopasowania się do nierównomiernego podłoża. Mieszanki o wartościach od 30 do 50 Shore A skutecznie wypełniają mikrochropowatości i zapewniają szczelność na strukturach głęboko teksturowanych. Skrajnie porowate detale bywają obsługiwane elastomerami o twardości schodzącej nawet poniżej 30 Shore A. Z kolei twardsze materiały rzędu 60–70 Shore A optymalnie sprawdzają się na całkowicie gładkich detalach. W takich aplikacjach wymagana jest wyższa odporność na ścieranie i długoterminowa stabilność geometryczna układu. Sprężystość wulkanizowanego kauczuku pozwala elementowi błyskawicznie powrócić do pierwotnego kształtu po odkształceniu roboczym. Właściwość ta wydłuża żywotność cyklu pracy i znacząco zmniejsza ryzyko trwałych deformacji wargi uszczelniającej.
W automatyce przemysłowej ssawki gumowe stanowią podstawową kategorię rozwiązań w technice podciśnieniowej. Ich profesjonalne zastosowanie umożliwia precyzyjne przenoszenie ciężkich detali bez mechanicznego uszkodzenia ich delikatnej faktury. W praktyce zakładów produkcyjnych wymaga to bardzo precyzyjnego doboru mieszanek kauczukowych. Najczęściej wykorzystuje się polimery typu NR, SBR, NBR, EPDM oraz FKM. Kontrolowana twardość i prawidłowo zaprojektowana geometria przestrzenna pozwalają sprostać rygorystycznym wymaganiom sektora maszynowego, budowlanego oraz rolniczego.
Niewłaściwa konfiguracja materiałowa układu bardzo szybko objawia się poślizgiem detalu podczas szybkiego ruchu i nagłym spadkiem podciśnienia w całym cyklu. Maszyny notują wtedy częstsze przerwy techniczne spowodowane utratą wymaganej szczelności układu. Sama krawędź wargi ulega natomiast wyraźnie przyspieszonemu zużyciu ciernemu. Wszystkie te symptomy na linii wskazują na niedopasowanie parametrów twardości lub profilu ssącego do specyficznego rodzaju powierzchni elementu.
Właściwe dobranie profilu, średnicy oraz elastyczności komponentów podciśnieniowych wynika z analitycznego podejścia do charakterystyki powierzchni przenoszonego detalu. Bezpieczny proces logistyczny wymaga zrównoważenia geometrii elementu chwytającego z oczekiwanym poziomem stabilności chwytu przy określonym ciśnieniu roboczym. Standaryzowane wyroby techniczne, które posiadają parametry strukturalne dostosowane do tak zróżnicowanych warunków środowiska przemysłowego, produkuje między innymi Pionier Jawor. Zapewnienie kompatybilności na styku materiałów pozwala na ciągłą pracę bez kosztownych przestojów maszyny.
Kategorie artykułów
Polecane artykuły

Kiedy dygestorium staje się konieczne przy pracy z lotnymi i żrącymi substancjami

Czyszczenie komina od wyczystki — kiedy metoda od dołu ma sens i jakie ma ograniczenia

Gdy dokumentacja nie zgadza się ze stanem części — jak ustala się wymiar do odtworzenia
